শিল্পের প্রবণতা
2026-10-21
চিলির একটি তামার খনিতে একটি 1.6 কিমি ওভারল্যান্ড কনভেয়র প্রতি ছয় সপ্তাহে তার লেজের পুলি বিয়ারিং হারাতে থাকে। মূল গভীর খাঁজ বল বিয়ারিং একটি পরিমাপিত 320 kN রেডিয়াল লোডের অধীনে 180 r/মিনিট গতিতে চলে এবং শ্যাফ্টটি ড্রাইভের প্রান্তে লাইনের বাইরে 1.4 ডিগ্রি বসেছিল। প্রতিস্থাপন একটি 22320 গোলাকার রোলার ভারবহন, এবং অবস্থানটি এখন একই গ্রীস সময়সূচীতে একটি অবিচ্ছিন্ন দুই বছর ধরে চলছে। সাংহাই ইয়িনিন বিয়ারিং অ্যান্ড ট্রান্সমিশন কোম্পানি তার গোলাকার রোলার বিয়ারিং রেঞ্জে কমপ্যাক্ট 21300 সিরিজ থেকে ভারী 24100 সিরিজ পর্যন্ত প্রযোজ্য নির্বাচন অনুশীলন অনুসরণ করে এই নির্দেশিকা নথিভুক্ত সিদ্ধান্তের ক্রমটিই।
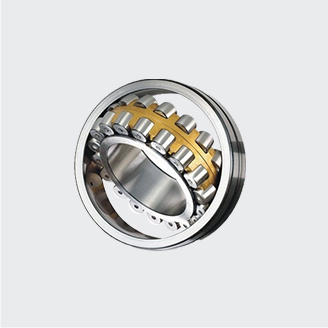
রেডিয়াল লোড ভারবহন আকার নির্ধারণ করে; শক লেভেল সিরিজ নির্ধারণ করে। একটি গোলাকার রোলার বিয়ারিং হল ব্যারেল-আকৃতির রোলার সহ একটি ডবল-সারি ঘূর্ণায়মান বিয়ারিং যা একটি গোলক বাইরের রেসওয়েতে চলে, যা শ্যাফ্টকে প্রায় 2 ডিগ্রি পর্যন্ত কৌণিক মিসলাইনমেন্টের সাথে কাজ করতে দেয় যখন উভয় দিকে ভারী সম্মিলিত রেডিয়াল এবং অক্ষীয় লোড বহন করে।
কোনো ক্যাটালগ খোলার আগে সমতুল্য গতিশীল বিয়ারিং লোড P গণনা করুন। একটি সম্মিলিত রেডিয়াল লোড Fr এবং অক্ষীয় লোড Fa এর জন্য, P = X x Fr Y x Fa আদর্শ সমীকরণটি ব্যবহার করুন, যেখানে X এবং Y প্রতিটি বিয়ারিং সিরিজের জন্য প্রকাশিত ফ্যাক্টর। তারপর গতিশীল লোড রেটিং C এর সাথে তুলনা করার আগে একটি পরিষেবা ফ্যাক্টর দ্বারা স্থির-স্থিতি লোডকে গুণ করুন: বেল্ট কনভেয়র, ফ্যান এবং গিয়ারবক্সের জন্য 1.5-2.0 এবং ক্রাশার, স্ক্রিন এবং প্রেসের জন্য 2.0-3.0 ব্যবহার করুন৷ বিশেষ করে স্পন্দিত স্ক্রিনগুলি বিয়ারিংগুলিকে 4-5 গ্রাম সর্বোচ্চ ত্বরণে প্রকাশ করে, যা একটি স্ট্যাটিক লোড গণনা কখনই প্রকাশ করে না।
একবার P জানা হয়ে গেলে, মৌলিক রেটিং লাইফ L10 = (C/P)^(10/3) মিলিয়ন বিপ্লব থেকে অনুসরণ করে। 10/3 এক্সপোনেন্ট হল লাইন-কন্টাক্ট রোলার উপাদানগুলির জন্য ওয়েইবুল ঢাল, বল বিয়ারিংয়ের জন্য ব্যবহৃত সূচক 3 থেকে কম, তাই রোলার বিয়ারিংগুলি লোডের ছোট পরিবর্তনের জন্য আরও সংবেদনশীল। নীচের চার্টটি দেখায় কেন সিরিজ নির্বাচন গুরুত্বপূর্ণ: এগুলি একই 100 মিমি শ্যাফ্টে চারটি গোলাকার রোলার বিয়ারিং সিরিজের জন্য নির্দেশক গতিশীল লোড রেটিং।
100 মিমি বোর সিরিজের জন্য ডায়নামিক রেডিয়াল লোড রেটিং সি, সাধারণ ই-ক্লাস ভেরিয়েন্ট।
স্ট্যান্ডার্ড কনভেয়ার ডিউটি এবং মাঝারি শক জন্য, সাধারণ অভ্যাস মধ্যে নির্মাণ এবং খনির সরঞ্জাম 22200 সিরিজ দিয়ে শুরু করতে হবে, যা খামের আকারের লোড ক্ষমতার সর্বোত্তম অনুপাত দেয়।
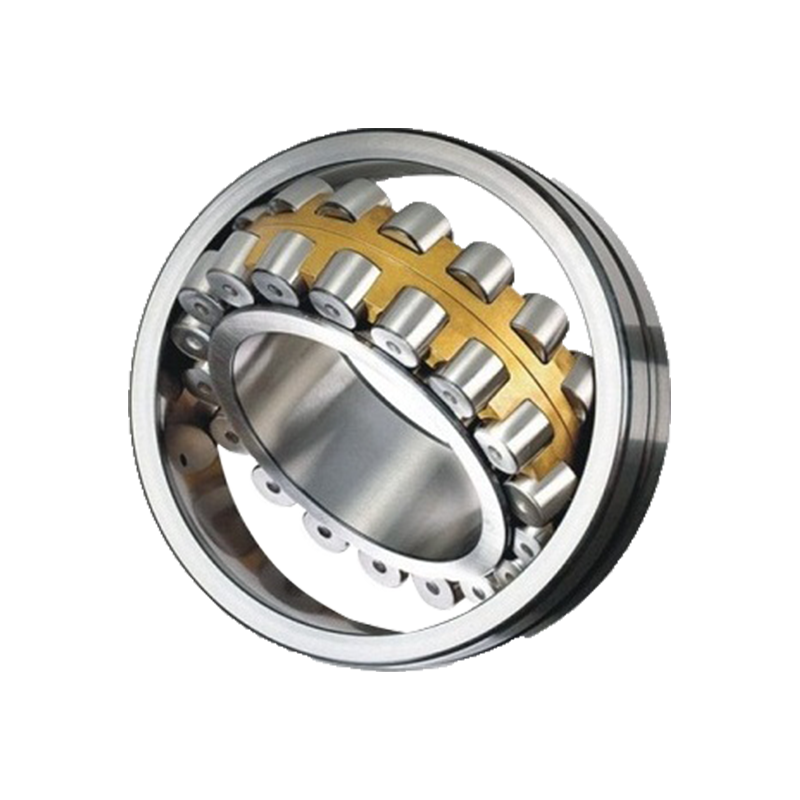 ভারী শিল্প ব্যবহারের জন্য 22200 সিরিজের গোলাকার রোলার বিয়ারিং এই সিরিজটি একটি সুষম লোড ক্ষমতা-টু-আকার অনুপাত অফার করে, এটি পরিবাহক এবং খনির সরঞ্জামগুলির জন্য একটি ব্যবহারিক প্রথম পছন্দ করে তোলে। এর স্ব-সারিবদ্ধ নকশাটি উভয় দিকেই ভুল-সংযুক্তি এবং মাঝারি অক্ষীয় লোডগুলি পরিচালনা করে। পণ্য দেখুন →
একটি গোলাকার রোলার বিয়ারিংয়ের সীমিত গতি খাঁচা জ্যামিতি এবং রোলার ভর দ্বারা সেট করা হয়, একা বোরের ব্যাস দ্বারা নয়। একটি 22220 প্রায় 2,400 r/মিনিট পর্যন্ত গ্রীস করে, একটি 23120 মোটামুটি 2,800 r/মিনিট পর্যন্ত পৌঁছে এবং একটি 22320 1,800 r/মিনিট এর কাছাকাছি থেমে যায় কারণ এর বড় রোলারগুলি আরও কেন্দ্রাতিগ শক্তি তৈরি করে।
যখন অপারেটিং গতি সীমাবদ্ধ গতির প্রায় 70% অতিক্রম করে, স্ট্যান্ডার্ড প্রেসড-স্টিলের খাঁচা থেকে একটি মেশিনযুক্ত পিতলের খাঁচায় স্যুইচ করুন। ব্রাস ঠাণ্ডা চালায়, প্রান্তিক তৈলাক্তকরণে ভালোভাবে বেঁচে থাকে এবং স্টিল মিল এবং সিমেন্ট প্ল্যান্টে পাওয়া উচ্চ তাপমাত্রা সহ্য করে।
তাপমাত্রা দ্বিতীয় সীমানা সেট করে। স্ট্যান্ডার্ড বিয়ারিং -30 °C থেকে 120 °C পর্যন্ত কাজ করে; তাপ-স্থিতিশীল রিংগুলির সাথে একই বিয়ারিংগুলি 200 ডিগ্রি সেলসিয়াসে চলে, তবে শ্যাফ্ট, রিং এবং আবাসনের মধ্যে বিস্তৃতির পার্থক্য শোষণ করার জন্য নির্বাচিত অভ্যন্তরীণ ছাড়পত্রটি অবশ্যই খুলতে হবে। ফ্যান, পাম্প এবং জেনারেটরে বড় ঘূর্ণায়মান শ্যাফ্টের জন্য, যেখানে গতি চূড়ান্ত লোডের চেয়ে বেশি গুরুত্বপূর্ণ, 23000 সিরিজ হল সঠিক সূচনা বিন্দু।
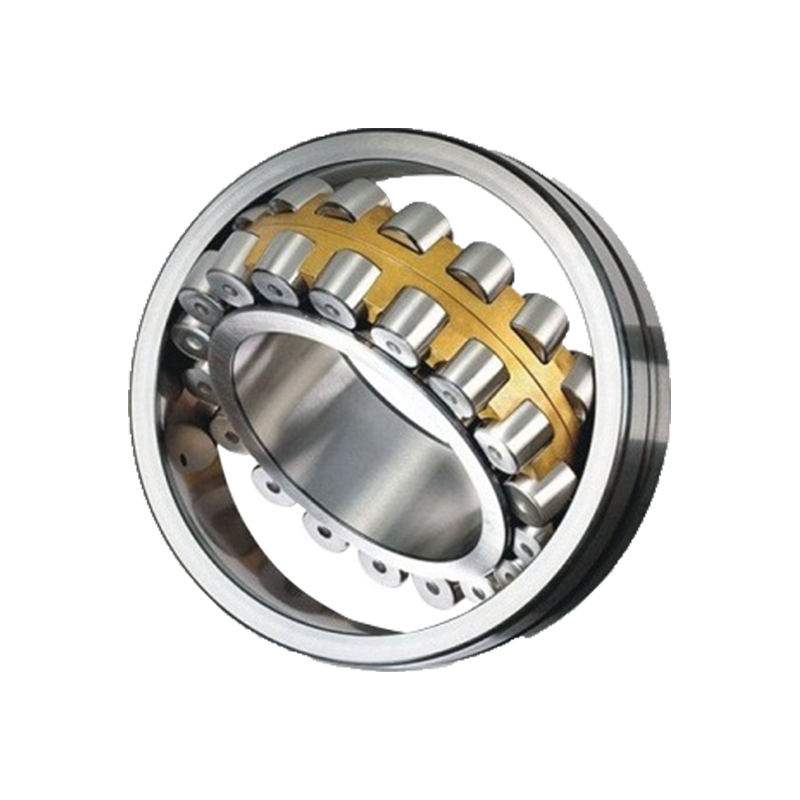 হাই-স্পিড রোটেটিং শ্যাফটের জন্য 23000 সিরিজের গোলাকার রোলার বিয়ারিং ফ্যান, পাম্প এবং জেনারেটরে বড় শ্যাফ্টের জন্য ডিজাইন করা হয়েছে, এই বিয়ারিং চূড়ান্ত লোডের চেয়ে গতিকে অগ্রাধিকার দেয়। এটি শ্যাফ্ট ডিফ্লেকশনের জন্য ক্ষতিপূরণের জন্য স্ব-সারিবদ্ধ করে এবং চাহিদাপূর্ণ পরিস্থিতিতে ভারী রেডিয়াল লোড সমর্থন করে। পণ্য দেখুন →
কাঁচা ওভারলোডের তুলনায় ভুল ক্লিয়ারেন্স এবং দুর্বল তৈলাক্তকরণের কারণে বেশি গোলাকার রোলার বিয়ারিং ব্যর্থ হয়। আপনি ফিট নিশ্চিত করার আগে রেডিয়াল অভ্যন্তরীণ ক্লিয়ারেন্স নির্বাচন করুন। একটি টাইট শ্যাফ্ট ফিট মাউন্টেড ক্লিয়ারেন্সের হস্তক্ষেপ ভাতার 60-80% খরচ করে এবং হাউজিং গরম না হওয়া পর্যন্ত অপারেটর ক্ষতি দেখতে পারে না।
গ্রীস তৈলাক্তকরণের জন্য, একটি গ্রীস বেছে নিন যার বেস-তেলের সান্দ্রতা গতি এবং তাপমাত্রার সাথে মেলে: সাধারণত ISO VG 220 একটি 80-150 মিমি বোর বিয়ারিং-এর জন্য 60-90 °C তাপমাত্রায় এবং ISO VG 320-460 রোলিং-প্রেস মিলগুলিতে সঞ্চালন-তেল সিস্টেমের জন্য। রিলিব্রিকেশন ব্যবধানগুলি প্রায় 500 ঘন্টা একটানা ভারী পরিষেবা থেকে 4,000 ঘন্টা পর্যন্ত হালকাভাবে লোড করা পরিষ্কার অবস্থানের জন্য চলে।
আপনি যখন 22200 সিরিজ থেকে 22300 সিরিজে যান তখন একই বোরের আকার প্রায় দ্বিগুণ লোড বহন করতে পারে, তাই শ্যাফ্ট ব্যাস এবং হাউজিং লেআউট ঠিক হওয়ার আগে সিরিজটিকে কখনই ফ্রিজ করবেন না। নীচের তুলনা সবচেয়ে ভারী শিল্প অবস্থানের জন্য ব্যবহৃত নির্বাচন টেবিল.
| সিরিজ | রোলার ডিজাইন | Cr, 100 মিমি বোর | গতি সীমা | সাধারণ ভারী দায়িত্ব অবস্থান |
| 22200 | স্ট্যান্ডার্ড ডবল-সারি | প্রায় 285 kN | 2,400 r/min | পরিবাহক, পাখা, গিয়ারবক্স |
| 22300 | একই ওডিতে বড় আকারের রোলার | প্রায় 540 kN | 1,800 r/min | পেষণকারী, পর্দা, প্রেস |
| 23000 | পাতলা রোলার, উচ্চ গতি | প্রায় 345-485 kN | 2,800 r/min | পাম্প, টারবাইন, বড় মোটর |
| 23200 | প্রসারিত 23000 প্রোফাইল | প্রায় 520 kN | 2,000 r/min | ভারী ভাইব্রেটরি মেশিন |
| 24000/24100 | অতিরিক্ত প্রশস্ত, বিশাল রোলার | 600 kN এর উপরে | 1,200-1,500 r/মিনিট | ঘূর্ণায়মান কল, ভাটা, দড়ি শেভস |
যখন নির্ধারক ফ্যাক্টর হল শক এবং কম্পনের প্রতিরোধ, 22300 সিরিজ হল স্বাভাবিক উত্তর। এর বড় আকারের রোলারগুলি একটি বৃহত্তর অঞ্চলে যোগাযোগের চাপ ছড়িয়ে দেয়, যা একটি ক্রাশার হেড বা একটি স্পন্দিত স্ক্রিন ডেকের চাহিদা ঠিক তাই। বৃহত্তম ভাটা এবং মিলের জন্য, 24000 এবং 24100 সিরিজ একমাত্র ব্যবহারিক সমাধান।
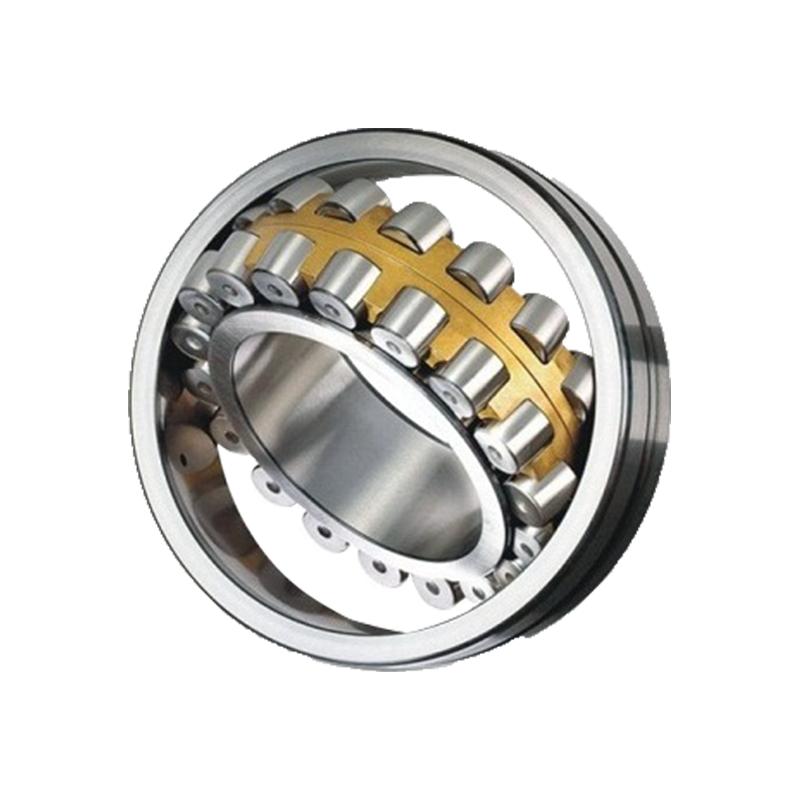 শক এবং কম্পনের জন্য 22300 সিরিজের গোলাকার রোলার বিয়ারিং বড় আকারের রোলারগুলি যা যোগাযোগের চাপ ছড়িয়ে দেয়, এই সিরিজটি ক্রাশার হেড এবং ভাইব্রেটিং স্ক্রিনগুলির জন্য উপযুক্ত। এটি কঠোর পরিবেশে ঘর্ষণ এবং তাপ উত্পাদন হ্রাস করার সময় প্রভাব লোড এবং মিসলাইনমেন্ট প্রতিরোধ করে। পণ্য দেখুন →
একটি বিয়ারিং শ্যাফ্ট সিট, হাউজিং সিট এবং এটিকে ঘিরে থাকা তৈলাক্তকরণের মতোই নির্ভরযোগ্য। মাউন্ট করার আগে, গোলাকার এবং টেপারের জন্য উভয় আসন পরিমাপ করুন: শ্যাফ্ট জার্নালে IT5/2 এর উপরে একটি বিচ্যুতি ভিতরের রিংকে বিকৃত করবে এবং দৌড়ানোর প্রথম ঘন্টার মধ্যে একটি হট স্পট হিসাবে প্রদর্শিত হবে।
ঘূর্ণায়মান রিংটিতে একটি প্রেস ফিট ব্যবহার করুন: একটি ঘূর্ণায়মান অভ্যন্তরীণ রিংয়ের জন্য, p6 বা r6 এর একটি শ্যাফ্ট সহনশীলতা নির্বাচন করুন; একটি ঘূর্ণায়মান বাইরের বলয়ের জন্য, হাউজিং ফিট K7 বা M7 হওয়া উচিত। একটি ইন্ডাকশন হিটার দিয়ে মাউন্ট করুন এবং রিং ফেসটিতে কখনো হাতুড়ি দেবেন না। মাউন্ট করার আগে এবং পরে অভ্যন্তরীণ ক্লিয়ারেন্স রেকর্ড করুন এবং নিশ্চিত করুন যে হ্রাস প্রেস-ফিট ভাতার প্রত্যাশিত 60-80% এর সাথে মেলে। প্রথম ঘন্টার পরে, আবাসনের তাপমাত্রা 60-90 °C রেঞ্জের মধ্যে স্থায়ী হওয়া উচিত; 100 ডিগ্রি সেলসিয়াস অতিক্রম করার মানে হল ক্লিয়ারেন্স ক্লাস বা লুব্রিকেন্ট ভুল।
ভারী শিল্প সরঞ্জামগুলির জন্য গোলাকার রোলার বিয়ারিংগুলি নির্দিষ্ট করা হলে প্রায়শই যে প্রশ্নগুলি আসে তার সোজা উত্তর।
উভয় সিরিজ একই শ্যাফ্ট ব্যাস পরিসীমা কভার করে, কিন্তু একটি 22300 বিয়ারিং যথেষ্ট বড় রোলার ব্যবহার করে। একটি 100 মিমি বোরে 22320 540 kN এর কাছাকাছি একটি গতিশীল লোড রেটিং বহন করে, যখন 22220 প্রায় 285 kN। ক্রাশার, স্ক্রিন এবং প্রেসের জন্য 22300 নির্বাচন করুন; পরিবাহক এবং ভক্তদের জন্য 22200 নির্বাচন করুন।
গোলাকার রোলার বিয়ারিং উভয় অক্ষীয় দিকনির্দেশে সম্মিলিত লোড সমর্থন করে। একটি মাঝারি রেডিয়াল লোডের সাথে, ব্যবহারযোগ্য অক্ষীয় লোডটি গতিশীল রেডিয়াল রেটিং এর প্রায় এক-তৃতীয়াংশ। এর উপরে, ক্যাটালগ থেকে X এবং Y ফ্যাক্টরগুলি যাচাই করুন, কারণ অক্ষীয় থেকে রেডিয়াল লোডের অনুপাত সমান লোড P কে সরাসরি প্রভাবিত করে।
স্ট্যান্ডার্ড সিরিজ শ্যাফ্ট এবং হাউজিং সেন্টারলাইনগুলির মধ্যে 2 ডিগ্রি পর্যন্ত স্ট্যাটিক কৌণিক মিসলাইনমেন্ট সহ্য করে এবং কিছু হালকা-সিরিজ ডিজাইন 3 ডিগ্রিতে পৌঁছায়। এই ভাতা শ্যাফ্ট ডিফ্লেকশন এবং মাউন্টিং ত্রুটিকে কভার করে, বাঁকানো শ্যাফ্ট বা সেটলিং ফাউন্ডেশন নয়। অ্যাপ্লিকেশনটি সীমার কাছাকাছি হলে প্রথম রানের পরে যোগাযোগের প্যাটার্নটি পরীক্ষা করুন।
একটি গ্রীস-লুব্রিকেটেড গোলাকার রোলার বিয়ারিং একটি 180 r/মিনিট কনভেয়র পুলিতে সাধারণত প্রতি 1,000-2,000 অপারেটিং ঘন্টায় রিগ্রিজ করা প্রয়োজন এবং প্রতিটি রিগ্রিজ গ্রীসের পরিমাণের 10-15% পরিষ্কার করা উচিত। ভাটায় গরম, ধীরগতির রোলারগুলি প্রতি 500 ঘণ্টায় রিগ্রিজ করার প্রয়োজন হতে পারে, যখন পরিষ্কার ফ্যানের ডিউটি 4,000 ঘন্টা পর্যন্ত প্রসারিত হতে পারে। তেল-তৈলাক্ত সিস্টেমগুলি নিয়মিত তেল বিশ্লেষণের মাধ্যমে সর্বোত্তমভাবে পরিচালিত হয়।
আমাদের প্রদত্ত পণ্য
আমাদের সাথে যোগাযোগ করুন
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: হুয়াংএক্সু শিল্প অঞ্চল, দ্যান্টু, ঝেনজিয়াং সিটি, জিয়াংসু প্রদেশ, চীন
শিল্প