শিল্পের প্রবণতা
2026-10-14
একটি 6205 গভীর খাঁজ বল বিয়ারিং একটি প্যাকেজিং লাইনে 2,000 ঘন্টা চলার পরে ব্যর্থ হয়, যখন একই অংশ সংখ্যা একটি প্রতিবেশী মেশিনে 18,000 ঘন্টা ধরে চলে। পার্থক্য খুব কমই বাক্সে মুদ্রিত ইস্পাত গ্রেড; এটি সিএনসি মেশিনিং প্রক্রিয়া যা সেই ইস্পাতকে কয়েক মাইক্রোমিটারে নির্ভুল রেসওয়েতে পরিণত করে। এই প্রক্রিয়াটি নির্ধারণ করে যে একটি ভারবহন আসলে কতক্ষণ স্থায়ী হয়।
CNC মেশিনিং হল আধুনিক বল ভারবহন উত্পাদনের মেরুদণ্ড। প্রতিটি কেন্দ্রীভূত রেসওয়ে, প্রতিটি নিয়ন্ত্রিত অভ্যন্তরীণ ক্লিয়ারেন্স এবং প্রতিটি শান্ত বিপ্লব মেশিন টুলের উপর নির্ভর করে যা পুনরাবৃত্তিযোগ্য নির্ভুলতার সাথে উপাদান অপসারণ করে। এই নিবন্ধটি বার স্টক থেকে ফিনিশড বিয়ারিং পর্যন্ত উত্পাদনের পথ, এর থেকে আসা নির্ভুলতা গ্রেড এবং সরবরাহকারীকে বিশ্বাস করার আগে আপনার যে চেকগুলি প্রয়োগ করা উচিত তা ব্যাখ্যা করে।
প্রতিটি নির্ভুলতা ভারবহন রিং একটি নিয়ন্ত্রিত CNC অনুক্রমের পণ্য, একটি একক কাটিয়া পাস নয়। উপাদানটি GCr15 (52100) ক্রোম স্টিল, 440C স্টেইনলেস বা অন্য বিয়ারিং গ্রেড: ফর্ম, শক্ত, পিষে এবং ফিনিস হোক না কেন রুট একই।
নরম অবস্থায়, CNC লেদগুলি ভিতরের এবং বাইরের রিংগুলিকে কাছাকাছি-নেট আকৃতিতে পরিণত করে, যা বোর, বাইরের ব্যাস, মুখ, চেম্ফার এবং একটি অগভীর খাঁজ তৈরি করে যা পরে রেসওয়েতে পরিণত হবে। আধুনিক বাঁক কেন্দ্রগুলি এই পর্যায়ে প্রায় ±15 থেকে ±25 মাইক্রোমিটারের মধ্যে মাত্রা ধরে রাখে। এটি চূড়ান্ত সহনশীলতার পাশে ঢিলেঢালা শোনাচ্ছে, তবে এটি গুরুত্বপূর্ণ: অবশিষ্ট স্টকটি অবশ্যই রিংটিকে আকৃতির বাইরে না নিয়ে এটি অপসারণের জন্য গ্রাইন্ডিং লাইনের জন্য যথেষ্ট অভিন্ন হতে হবে। বাঁকও বর্গক্ষেত্র নির্ধারণ করে। এই অপারেশনের পরে যদি রিং ফেসগুলি বোরের দিকে বর্গাকার না হয়, তবে গ্রাইন্ডিং পরে ত্রুটিটি সম্পূর্ণরূপে পুনরুদ্ধার করতে পারে না।
বাঁক নেওয়ার পরে, স্টিলকে এর পরিধান প্রতিরোধের জন্য রিংগুলিকে শক্ত করা হয় এবং প্রায় 58 থেকে 63 এইচআরসি করা হয়। তাপ চিকিত্সা জ্যামিতিকেও বিকৃত করে: রিংগুলি বেশ কয়েকটি মাইক্রোমিটার দ্বারা ডিম্বাকৃতি হতে পারে এবং বোর বা বাইরের ব্যাস বৃদ্ধি বা সঙ্কুচিত হতে পারে। তাই শক্ত করা কখনই চূড়ান্ত পদক্ষেপ নয়। এটি এমন পদক্ষেপ যা নির্ভুলতা গ্রাইন্ডিংকে প্রয়োজনীয় করে তোলে, কারণ শক্ত রিং শুধুমাত্র ঘষিয়া তুলিয়া ফেলিতে সক্ষম মেশিন দ্বারা সংশোধন করা যায়।
শক্ত অবস্থায়, রিংটি একটি গ্রাইন্ডিং সিকোয়েন্সের মধ্য দিয়ে চলে যেখানে প্রতিটি পৃষ্ঠ আলাদাভাবে শেষ হয়:
সুপারফিনিশিং গ্রাইন্ডিং অনুসরণ করে। একটি সূক্ষ্ম দোদুল্যমান পাথর গ্রাইন্ডিং হুইল দ্বারা অবশিষ্ট ছেঁড়া এবং দাগযুক্ত ধাতুকে সরিয়ে দেয়, স্ট্যান্ডার্ড বিয়ারিংয়ের জন্য 0.05 এবং 0.2 μm এর মধ্যে এবং উচ্চ-নির্ভুলতা ক্লাসের জন্য 0.03 μm এর নিচে একটি পৃষ্ঠের রুক্ষতা সহ একটি রেসওয়ে রেখে যায়। এই পৃষ্ঠ স্তরটি যেখানে বিয়ারিং সফল বা ব্যর্থ হয়: একটি রুক্ষ রেসওয়ে দৃশ্যমান পরিধানের অনেক আগেই ঘর্ষণ, তাপ এবং শব্দ তৈরি করে।
একটি ভারবহন শুধুমাত্র তার ন্যূনতম সুনির্দিষ্ট উপাদান হিসাবে সুনির্দিষ্ট। ঘূর্ণায়মান উপাদান এবং খাঁচা যেগুলিকে ফাঁকা দেয় সেগুলি তাদের নিজস্ব যন্ত্রের প্রয়োজনীয়তা বহন করে এবং এখানেই খরচ কমানো প্রথম দেখায়৷
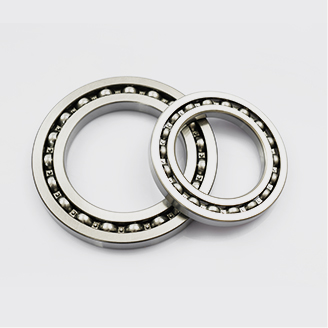
ইস্পাতের বলগুলি তারের মতো শুরু হয়, যা ঠান্ডা মাথায় রুক্ষ গোলক, তারপর ফ্ল্যাশ-ট্রিমড, হিট-ট্রিটেড এবং বেশ কয়েকটি পাসে মাটিতে থাকে। চূড়ান্ত ল্যাপিং অপারেশনে বলগুলিকে এমন এক মাত্রায় নির্ভুলতা আনতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্লারি সহ ফিক্সড প্লেট ব্যবহার করা হয় যা প্রথমবারের ক্রেতাদের অবাক করে: একটি উচ্চ-গ্রেড বিয়ারিংয়ের মধ্যে, বলগুলি প্রায় 0.5 μm বা তার চেয়ে কম ব্যাস হয়। আউট-অফ-গোলাকার বলগুলি অসমভাবে লোড বিতরণ করে, এই কারণেই যে প্রযোজক ল্যাপিং এড়িয়ে যায় সে শান্ত বা টেকসই বিয়ারিং পাঠাতে পারে না। যদি আপনার আবেদন সামঞ্জস্যপূর্ণ চলমান আচরণের উপর নির্ভর করে, তাহলে পর্যালোচনা করুন একটি ডেডিকেটেড ভারবহন সরবরাহকারী দ্বারা দেওয়া ইস্পাত বল গ্রেড প্রতিটি বল একই বলে ধরে নেওয়ার পরিবর্তে।
 কাস্টম ইস্পাত বল বিয়ারিং প্রস্তুতকারক, কারখানা সাংহাই Yinin বিয়ারিং এবং ট্রান্সমিশন কোম্পানি চীন ইস্পাত বল বিয়ারিং প্রস্তুতকারক এবং কাস্টম ইস্পাত বল বিয়ারিং কারখানা, ইস্পাত বা... পণ্য দেখুন →
বলের গুণমানটি ISO 3290 দ্বারা সংজ্ঞায়িত করা হয়েছে, যেখানে একটি নিম্ন গ্রেড নম্বর মানে একটি শক্ত ব্যাস সহনশীলতা এবং আরও ভাল গোলাকার। G20 হল একটি আদর্শ গভীর খাঁজ ভারবহনের জন্য সর্বনিম্ন; উচ্চ-নির্ভুলতা এবং উচ্চ-গতির যন্ত্রপাতিগুলির জন্য G10 এবং ফাইনার সাধারণ। গ্রেড বল এবং রেসওয়ের মধ্যে যোগাযোগের প্যাটার্নকে প্রভাবিত করে এবং সেইজন্য একত্রিত বিয়ারিংয়ের কম্পনের স্তর এবং জীবনকে প্রভাবিত করে।
খাঁচা তিনটি প্রধান উপায়ে উত্পাদিত হয়:
খাঁচা নিয়ন্ত্রণ করে বলগুলি কতটা সমানভাবে ব্যবধানে থাকবে। অসামঞ্জস্যপূর্ণ পকেট সহ একটি খাঁচা উচ্চ গতিতে বল স্কিডিং এবং ঠাণ্ডা শুরুর সময় ধাক্কাধাক্কি করতে দেয় এবং এটি শক লোডের মধ্যে ব্যর্থ হওয়া প্রথম অংশগুলির মধ্যে একটি।
নির্ভুলতা গ্রেড একটি বিপণন লেবেল নয়; এটি ISO 492 দ্বারা সংজ্ঞায়িত পরিমাপযোগ্য সীমার একটি সেট এবং P0, P6, P5 বা P4 চিহ্নিত৷ উত্তর আমেরিকায় ব্যবহৃত ABEC স্কেল একই মাত্রিক যুক্তি অনুসরণ করে, ABEC 1 P0 এর সাথে সম্পর্কিত এবং ABEC 5 P5 এর কাছাকাছি বসে। সিএনসি গ্রাইন্ডিং প্যারামিটার, হুইল ড্রেসিং ফ্রিকোয়েন্সি, কুল্যান্ট কন্ট্রোল এবং পরিমাপ ফিডব্যাক সবই লাইনটি ধরে রাখতে হবে সেই গ্রেড অনুযায়ী সেট করা আছে।
| চারিত্রিক | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| বোরের ব্যাস বিচ্যুতি (μm) | 0 থেকে -10 | 0 থেকে -8 | 0 থেকে -6 |
| একত্রিত বিয়ারিং রেডিয়াল রানআউট (μm) | সর্বোচ্চ 12 | সর্বোচ্চ 8 | সর্বোচ্চ 4 |
| নাকাল পরে সাধারণ রেসওয়ে গোলাকারতা (μm) | 1.0-2.0 | 0.5-1.0 | 0.2-0.5 |
| সাধারণ রেসওয়ে পৃষ্ঠের রুক্ষতা Ra (μm) | 0.10-0.20 | ০.০৫-০.১২ | ০.০২৫-০.০৫ |
P0 থেকে P5-এ যাওয়ার মানে বেশিক্ষণ নাকাল নয়। এর অর্থ হল আরও ভাল কাঁচামাল নির্বাচন করা, ছোট গ্রাইন্ডিং ইনক্রিমেন্ট নেওয়া, চাকাটি আরও ঘন ঘন সাজানো, সূক্ষ্ম সুপারফিনিশিং পাথর ব্যবহার করা এবং তাপমাত্রা-নিয়ন্ত্রিত পরিবেশে পরিমাপ করা, কারণ ভারবহন সহনশীলতা 20 ডিগ্রি সেলসিয়াসে সংজ্ঞায়িত করা হয়। এই সবগুলি চক্রের সময় এবং খরচ বাড়ায়, যে কারণে অভিজ্ঞ ক্রেতারা P0 এ পুরোপুরি চলে এমন কনভেয়ারের জন্য P5 নির্দিষ্ট করে না। ব্যবহারিক নিয়ম হল আবেদনের গতি, রানআউট এবং শব্দের প্রয়োজনীয়তা পূরণ করে এমন সর্বনিম্ন গ্রেড বেছে নেওয়া, তারপর নিশ্চিত করুন যে সরবরাহকারী প্রোডাকশন ব্যাচ জুড়ে সেই গ্রেডটি ধারাবাহিকভাবে ধরে রাখতে পারে। সঠিক সীমা ভারবহন আকার এবং মান সংস্করণের সাথে পরিবর্তিত হয়, তাই সর্বদা ব্যাচের সাথে জারি করা পরিদর্শন প্রতিবেদনের বিরুদ্ধে যাচাই করুন।
দ CNC-মেশিনযুক্ত 6000-সিরিজ বিয়ারিংগুলিতে P6 এবং P5 নির্ভুলতা ক্লাস বোর এবং বাইরের ব্যাসের বিচ্যুতি, চলমান নির্ভুলতা এবং নাকাল প্রক্রিয়ার খরচের মধ্যে পার্থক্য। সমান্তরালভাবে, খাদ এবং হাউজিং ফিট ABEC 5 বিয়ারিংয়ের জন্য প্রস্তাবিত সহনশীলতা শক্ত হওয়ার সাথে সাথে আরও সমালোচনামূলক হয়ে উঠুন; অতিরিক্ত হস্তক্ষেপ সহ একটি হাউজিংয়ে একটি P5 রিং টিপলে রেসওয়েটি তার তৈরি নির্ভুলতার বাইরে বিকৃত হতে পারে।
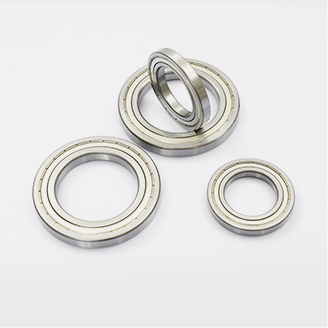
যদি আপনি একটি কংক্রিট পরিবারের প্রয়োজন যারা সংখ্যার তুলনায় তুলনা, 6200-সিরিজ গভীর খাঁজ বল বিয়ারিং ঠিক এই সহনশীলতা ক্লাসে তৈরি করা হয় এবং শিল্প সংগ্রহের সবচেয়ে ব্যাপকভাবে যাচাইকৃত সিরিজগুলির মধ্যে একটি।
 কাস্টম 6200 সিরিজ গভীর খাঁজ বল বিয়ারিং প্রস্তুতকারক, কারখানা সাংহাই ইয়িনিন বিয়ারিং অ্যান্ড ট্রান্সমিশন কোম্পানি চীন 6200 সিরিজ ডিপ গ্রুভ বল বিয়ারিং নির্মাতা এবং কাস্টম 6200 সিরিজ ডিপ জি... পণ্য দেখুন →
এমনকি যখন শংসাপত্রটি সঠিক সহনশীলতা শ্রেণী দেখায়, মেশিনিং লাইনটি লুকানো ক্ষতি ছেড়ে দিলে একটি বিয়ারিং তাড়াতাড়ি ব্যর্থ হতে পারে। এই পাঁচটি ত্রুটি বাজারে বেশিরভাগ অকাল ভারবহন ব্যর্থতার জন্য দায়ী:
দ pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
আপনি একটি ফটোগ্রাফ থেকে CNC প্রক্রিয়ার গুণমান দেখতে পারবেন না, তবে আপনি সঠিক প্রশ্ন জিজ্ঞাসা করতে পারেন এবং সঠিক নথির অনুরোধ করতে পারেন। সরবরাহকারী মূল্যায়নের জন্য একটি সূচনা পয়েন্ট হিসাবে নীচের তালিকাটি ব্যবহার করুন।
আপনি যখন এই চেকগুলিকে ক্রয়ের সিদ্ধান্তে অনুবাদ করেন, তখন মেশিনের সাথে মানানসই বিয়ারিং ফ্যামিলি দিয়ে শুরু করুন। দ গভীর খাঁজ বল ভারবহন পরিসীমা বেশিরভাগ ঘূর্ণায়মান সরঞ্জামগুলির জন্য এটি ডিফল্ট সূচনা বিন্দু কারণ এটি লোড ক্ষমতা, গতি এবং আকার এবং নির্ভুল শ্রেণীগুলির একটি বিস্তৃত খামে ভারসাম্য বজায় রাখে। অংশ সংখ্যা যাই হোক না কেন, মনে রাখবেন যে বিয়ারিংয়ের পিছনে CNC মেশিনিং প্রক্রিয়াটি সমাবেশের পরে অদৃশ্য, তবে এটি প্রতিটি কর্মক্ষমতা বৈশিষ্ট্যকে আকার দেয় যা আপনি পরে পরিমাপ করবেন। টার্নিং, গ্রাইন্ডিং, সুপারফিনিশিং এবং পরিমাপ চেইন বুঝুন এবং আপনি পার্ট নম্বর কেনা বন্ধ করুন এবং প্রমাণিত মেশিনিং ক্ষমতা কেনা শুরু করুন।
 পাইকারি ডিপ গ্রুভ বল বিয়ারিং সরবরাহকারী, কারখানা চীন ডিপ গ্রুভ বল বিয়ারিং সরবরাহকারী এবং ডিপ গ্রুভ বল বিয়ারিং কারখানা হিসাবে, সাংহাই ইয়িনিন বিয়ারিং এবং ট্রান্সমিশন সরবরাহ পাইকারি ... পণ্য দেখুন →
আমাদের প্রদত্ত পণ্য
আমাদের সাথে যোগাযোগ করুন
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: হুয়াংএক্সু শিল্প অঞ্চল, দ্যান্টু, ঝেনজিয়াং সিটি, জিয়াংসু প্রদেশ, চীন
শিল্প